- Casa
- Chi siamo
- Prodotti
- Casi
- Applicazione
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci
Italiano
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
Perché i sistemi di sterilizzazione falliscono nella produzione di bevande e latticini?
Estratto dell'articolo
Se ti è mai capitato di affrontare il doloroso momento in cui "tutto sembrava a posto... finché non è più andato": deterioramento inaspettato, pacchi gonfi, sapori sgradevoli, un micro test fallito o un ricorda lo spavento: conosci già la verità: la sterilizzazione non è un singolo passaggio, è un sistema. I guasti più comuni non sono causati da “calore insufficiente” in isolamento. Derivano da una selezione del processo non corrispondente, un flusso instabile, un mantenimento errato, una deriva del sensore, un CIP incompleto, soluzioni alternative da parte dell'operatore o lacune nell’imballaggio/manipolazione che reintroducono silenziosamente il rischio.
Questa guida analizza i punti critici del mondo reale dietroSistemi di sterilizzazione, spiega cosa significa "buono" nella convalida e nel funzionamento quotidiano, e fornisce liste di controllo pratiche per scegliere (e gestire) una linea di sterilizzazione che protegga la durata di conservazione senza sacrificare gusto, sostanze nutritive, tempi di attività o energia.
Sommario
- Contorno
- I punti critici che portano ai reclami di sterilizzazione
- Scegliere il giusto approccio alla sterilizzazione
- Fattori di progettazione del sistema che separano “supera l’audit” da “supera la realtà”
- Convalida e documentazione per garantire affidabilità e conformità
- Lista di controllo delle operazioni per prestazioni quotidiane stabili
- Collaborazione con un partner per l'attrezzatura
- Domande frequenti
Contorno
- Definire il problema aziendale: rischio di durata di conservazione, deriva della qualità, tempi di inattività e pressione di audit
- Mappare i guasti alle cause principali: processo, attrezzatura, misurazione, pulizia e gestione
- Abbina il tipo di processo al prodotto + imballaggio: UHT vs pastorizzazione, continuo vs batch
- Progettazione per il controllo: mantenimento, stabilità del flusso, scambio di calore e integrazione CIP
- Dimostra che funziona: convalida, registrazione dei dati e controllo delle modifiche
- Mantienilo funzionante: manutenzione, abitudini dell'operatore e manuali di risoluzione dei problemi
I punti critici che portano ai reclami di sterilizzazione
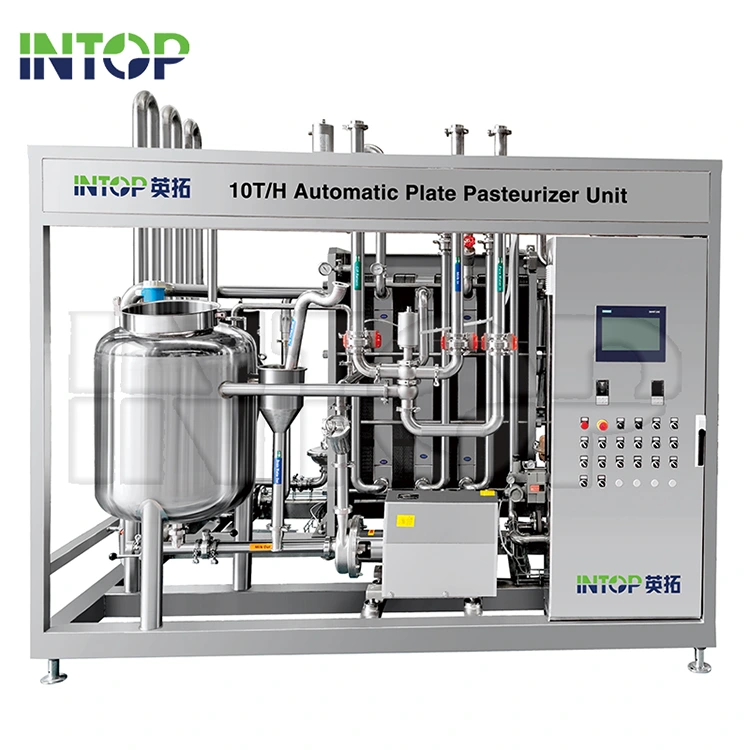
La maggior parte degli acquirenti non si sveglia con la voglia di un nuovo sterilizzatore. Si rendono conto dei problemi. Se qualcuno di questi ti suona familiare, probabilmente la fase di sterilizzazione sta andando bene più “controllo del danno” che “controllo del processo”.
- Durata di conservazione instabile: lotti che superano i micro test ma si deteriorano presto nella distribuzione
- Perdite di qualità: gusto cotto, cambiamenti di colore, cambiamenti di viscosità, degradazione dei nutrienti
- Colli di bottiglia nella produttività: la sterilizzazione diventa l'unità più lenta della linea
- Costi delle utenze elevati: la domanda di vapore e raffreddamento aumenta, il recupero energetico è debole
- Ansia da audit: registrazioni incomplete, logica di validazione poco chiara, SOP di “conoscenza tribale”.
- Tempi di inattività: incrostazioni, perdite di guarnizioni, guasti alle valvole, CIP che non pulisce effettivamente
| Punto dolente | Probabile causa principale | Soluzione pratica |
|---|---|---|
| Supera i test, fallisce sul mercato | Punti freddi, flusso instabile, scarso controllo della tenuta, ricontaminazione dopo il calore | Verificare il tempo di mantenimento nel caso peggiore del flusso, serrare la logica della valvola, rivedere la gestione post-sterile |
| Sapore cotto / cambiamento di colore | Elaborazione eccessiva, riscaldamento/raffreddamento lento, tempo di permanenza lungo | Utilizza una progettazione del trasferimento di calore più rapida, conferma i setpoint, ottimizza le fasi di recupero del calore |
| Incrostazioni frequenti | Combustione del prodotto, profilo di velocità scarso, copertura CIP debole | Regolare la velocità del flusso, migliorare il programma CIP, rivedere le condizioni della superficie di guarnizioni/piastre/tubi |
| Lacune di audit | Nessuna convalida chiara, registri mancanti, sostituzioni manuali non documentate | Implementare la registrazione dei dati, i record di calibrazione, il controllo delle modifiche e le approvazioni della formazione |
Se ricordi solo una cosa: “Più calore” raramente è la risposta migliore. Un migliore controllo lo è.
Scegliere il giusto approccio alla sterilizzazione
Nella lavorazione delle bevande e dei prodotti lattiero-caseari, due strategie generali coprono la maggior parte delle esigenze commerciali: lavorazione breve ad alta temperatura per una durata di conservazione prolungata, e pastorizzazione a temperatura più bassa per prodotti sensibili alla qualità con finestre di distribuzione più brevi. La scelta “giusta” dipende dal tuo prodotto matrice (proteine, zucchero, grassi, polpa), viscosità, tipo di confezione, durata di conservazione prevista e progettazione igienica a valle.
| Approccio | Meglio per | Insidie comuni | A cosa dare la priorità |
|---|---|---|---|
| Elaborazione rapida in stile UHT | Obiettivi di conservabilità più lunghi, profili di rischio microbiologico sensibili | Gusto di lavorazione eccessiva, tempo di tenuta instabile a flusso variabile | Riscaldamento/raffreddamento rapido, mantenimento convalidato, automazione e registrazione affidabili |
| Pastorizzazione | Bevande di qualità, conservabilità medio-breve, prodotti confezionati | Distribuzione incoerente della temperatura, controllo debole sulla movimentazione dei contenitori | Riscaldamento uniforme, controllo costante del trasportatore/bagno, procedure igienico-sanitarie rigorose |
| Elaborazione della storta batch | Alcuni alimenti confezionati per i quali è accettabile il controllo dei lotti | Tempo di ciclo, errori di configurazione del carico, lacune nella documentazione | Carico ripetibile, cicli convalidati, solida formazione degli operatori |
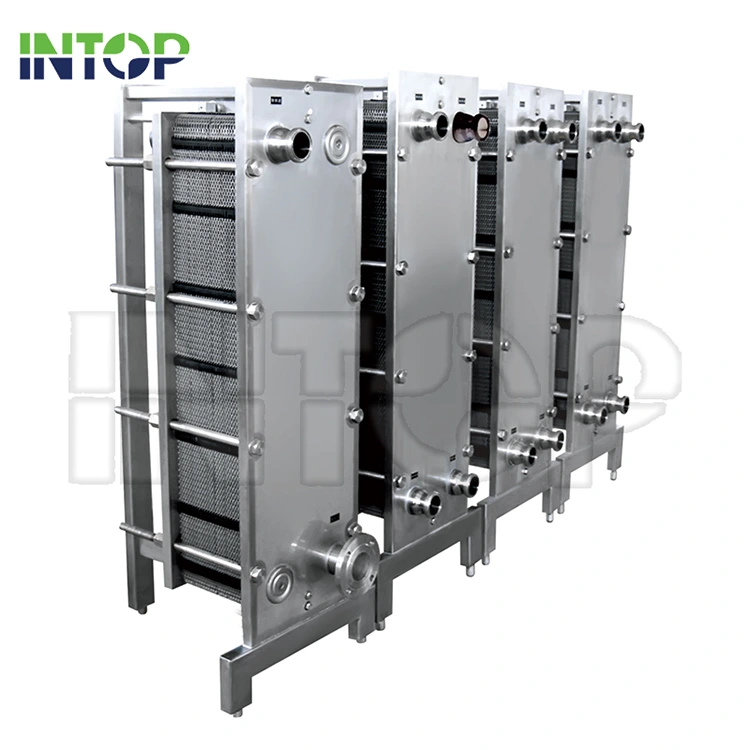
I formati delle apparecchiature spesso si allineano con queste scelte: unità tubolari continue o a piastre per la lavorazione di liquidi, unità a tunnel o a bagnomaria per prodotti confezionati e storte per esigenze di lotti. Il punto non è la targa; è la strategia di controllo che puoi difendere.
Fattori di progettazione del sistema che separano “supera l’audit” da “supera la realtà”
ForteSistemi di sterilizzazionesono costruiti attorno alla ripetibilità. Ecco i fattori di progettazione e ingegneria che incidono più direttamente sicurezza microbica, qualità del prodotto e tempi di attività.
Controllo del tempo di mantenimento e della stabilità del flusso
- Confermare il tempo di residenza nel caso peggiore al flusso minimo e massimo.
- Utilizzare strumenti in grado di rilevare tempestivamente la deriva (non dopo il guasto del prodotto).
- Progettare una logica di bypass/deviazione in modo che il prodotto “non sicuro” non possa continuare accidentalmente a valle.
Efficienza del trasferimento di calore senza danni alla qualità
- Il riscaldamento rapido + il raffreddamento rapido sono solitamente il tuo migliore amico di qualità.
- Le fasi di recupero energetico riducono la richiesta di vapore e stabilizzano le temperature.
- Il corretto dimensionamento delle pompe e delle superfici di scambio termico previene gli effetti di “cottura lenta”.
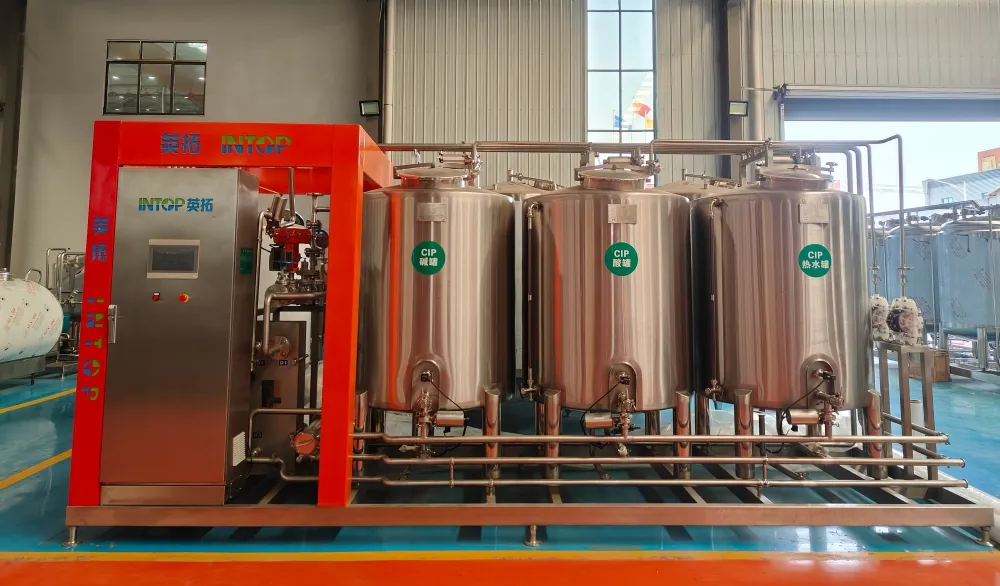
Integrazione CIP e progettazione igienica
Molti fallimenti nella sterilizzazione iniziano con un fallimento nella pulizia. Un sistema difficile da pulire è un sistema che prima o poi ti danneggerà.
- Garantire che la copertura CIP raggiunga valvole, rami morti, guarnizioni e superfici di trasferimento del calore.
- Costruisci una mentalità “a prova” CIP: flusso, tempo, temperatura e concentrazione chimica misurabili.
- Pianifica la realtà del tuo prodotto: proteine, sciroppi di zucchero, succhi polposi e miscele viscose si sporcano in modo diverso.
Automazione, registrazione dati e calibrazione
- La registrazione dei dati dovrebbe essere predefinita, non facoltativa, soprattutto per i passaggi critici in termini di tempo/temperatura.
- Gli intervalli di calibrazione devono corrispondere al rischio: “Abbiamo calibrato l’anno scorso” non è una dichiarazione di conforto.
- Le interfacce operatore dovrebbero ridurre le soluzioni alternative, non incoraggiarle.
Convalida e documentazione per garantire affidabilità e conformità
Nelle apparecchiature di lavorazione, la fiducia si guadagna con la prova. Che tu venda localmente o esporti a livello globale, il tuo team dormirà meglio se la fase di sterilizzazione ha una chiara storia di convalida.
Un pratico pacchetto di convalida
- Definizione del processo: prodotto, imballaggio, durata di conservazione prevista, limiti critici e strategia di controllo.
- Verifiche di installazione e messa in servizio: tubazioni, valvole, sensori, dispositivi di sicurezza, utenze e allarmi.
- Qualificazione operativa: conferma che il sistema raggiunge i setpoint in modo coerente negli intervalli operativi previsti.
- Qualificazione delle prestazioni: cicli nel caso peggiore che dimostrano che i risultati microbici e di qualità sono stati raggiunti in modo coerente.
- Verifica continua: calibrazione, revisione delle tendenze e controllo delle modifiche quando il prodotto o la produttività cambiano.
Se la tua attuale "convalida" è un singolo risultato del test in una cartella, sei a un solo scomodo reclamo da parte del cliente da una settimana molto lunga.
Lista di controllo delle operazioni per prestazioni quotidiane stabili
Uno sterilizzatore che funziona magnificamente il primo giorno può degradarsi silenziosamente entro il giorno 90. L'obiettivo è rendere noiosa la stabilità.
Controlli giornalieri
- Esaminare le tendenze tempo/temperatura per individuare derive e allarmi ripetuti.
- Confermare che la logica di deviazione/esclusione sia funzionale e non bypassata nella pratica.
- Controllare le guarnizioni, le guarnizioni e la risposta della valvola per individuare eventuali segni precoci di perdite.
Controlli settimanali
- Verificare l'accuratezza del sensore con controlli di riferimento, ove possibile.
- Ispezionare gli indicatori di incrostazione: variazioni della caduta di pressione, perdita di prestazioni di trasferimento di calore.
- Esamina i risultati CIP e adatta i programmi in base ai modelli di residui reali.
Modifica i trigger di controllo
- Nuove formule di prodotto (pH, zucchero, proteine, polpa) o nuovi fornitori.
- Aumenti della produttività o nuove dimensioni dei pacchetti che modificano il tempo di permanenza.
- Qualsiasi abitudine “temporanea” dell’operatore che diventa routine.
Le migliori piante non fanno affidamento sull’eroismo. Si affidano alla routine.
Collaborazione con un partner per l'attrezzatura
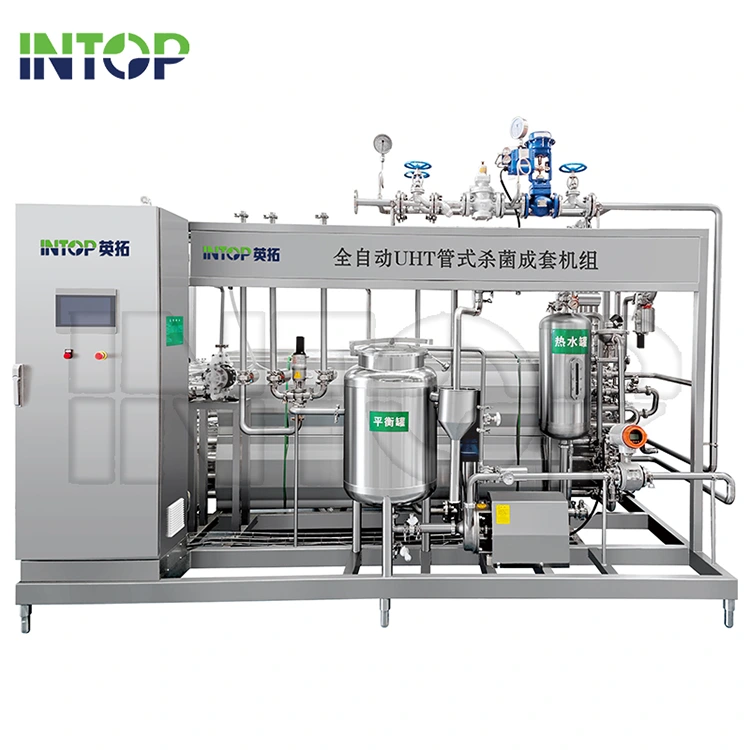
Se stai effettuando acquistiSistemi di sterilizzazione, la scelta del fornitore è importante tanto quanto la scelta dell'attrezzatura. Vuoi un partner che ti aiuti abbina i requisiti del prodotto a un processo difendibile e supporta la documentazione, la messa in servizio e la formazione che rendono i risultati ripetibili.
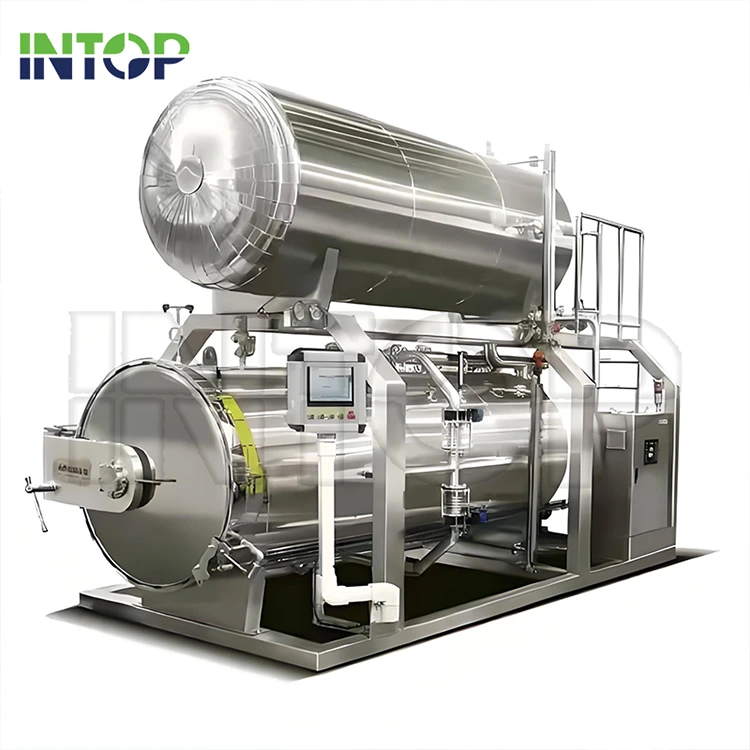
Hubei Intop Machinery Co., Ltd.posiziona il suo portafoglio di sterilizzazione attorno alle comuni esigenze di lavorazione di bevande e prodotti lattiero-caseari, coprendo i liquidi sterilizzatori (come formati tubolari e a piastre) nonché soluzioni di prodotti confezionati (come spray a tunnel e pastorizzazione a bagnomaria), oltre a opzioni di supporto come configurazioni di inclinazione della bottiglia e lavorazione di tipo storta, ove appropriato.
Domande che vale la pena porre prima di acquistare
- Quale gamma di prodotti (viscosità, particolato, contenuto proteico) è progettato per gestire il sistema?
- Come viene verificato il tempo di tenuta sull'intero intervallo di portata?
- Cosa è incluso nel supporto per la messa in servizio e nella formazione degli operatori?
- Quali registrazioni e registri sono disponibili per impostazione predefinita (allarmi, setpoint, trend, promemoria di calibrazione)?
- Come si integra il sistema con CIP, miscelazione a monte e riempimento/confezionamento a valle?
Domande frequenti
Cosa causa il deterioramento “casuale” anche quando lo sterilizzatore raggiunge il setpoint?
I soliti colpevoli sono l'instabilità del flusso (quindi il tempo di mantenimento reale varia), la deriva del sensore, il CIP incompleto (rischio di biofilm) e la ricontaminazione dopo il riscaldamento trattamento attraverso valvole, raccordi o movimentazione a valle. La soluzione consiste nel convalidare il tempo di permanenza nel caso peggiore, rafforzare la progettazione igienica e realizzare routine di verifica.
Come posso ridurre il sapore della cottura restando al sicuro?
Dai la priorità a un trasferimento di calore più rapido e a un raffreddamento più rapido, quindi ricontrolla i tuoi setpoint rispetto al comportamento reale del prodotto. Molti problemi di qualità derivano tempo di residenza non necessario, non dalla stessa fase di uccisione del bersaglio.
Quando dovrei considerare un pastorizzatore per prodotti confezionati invece di uno sterilizzatore liquido?
Se il tuo prodotto è già in contenitori durante il trattamento termico (o deve essere lavorato in quel modo a causa della formulazione o della progettazione della linea), allora tunnel la pastorizzazione a spruzzo o a bagnomaria potrebbe essere più adatta. Il requisito fondamentale è il riscaldamento uniforme in ogni contenitore, non solo la “temperatura media”.
Quale documentazione devo aspettarmi da una moderna linea di sterilizzazione?
Come minimo: registrazioni di messa in servizio, SOP, descrizione della logica di controllo critica, capacità di registrazione degli allarmi e dei trend, guida alla calibrazione e un chiaro approccio di convalida che è possibile estendere durante le modifiche al prodotto.
Qual è il modo più veloce per selezionare i sistemi di sterilizzazione per la mia linea?
Elenca i tuoi prodotti (viscosità, particolato, pH), formato di imballaggio, durata di conservazione prevista e produttività richiesta, quindi controlla quale tipo di processo può fornire il risultato con il minor danno alla qualità e la massima controllabilità. Se un venditore non riesce a spiegare chiaramente il controllo e la verifica, continua a fare acquisti.
Asporto finale
Il miglioreSistemi di sterilizzazionenon limitarti a "riscaldare il prodotto". Proteggono il tuo marchio rendendo i risultati prevedibili: microsicurezza, qualità sensoriale, ed efficienza della linea: giorno dopo giorno, operatore dopo operatore, lotto dopo lotto.
Se stai pianificando una nuova linea o risolvendo i problemi di una esistente, condividi il tipo di prodotto, la confezione e gli obiettivi di produttività, quindicontattacia discutere una configurazione di sterilizzazione adatta al vostro processo e alle vostre aspettative di mercato.
Notizie correlate
- I progressi tecnologici degli sterilizzatori UHT tubolari supportano la crescita della lavorazione asettica delle bevande
- Cosa rende una linea di produzione di succo di fragola efficiente, sicura e pronta per la scala commerciale?
- Linea di produzione di acqua in bottiglia: 10 fattori prima dell'investimento
- Come costruire una linea di produzione di succhi che gestisca più tipi di frutta
- Cosa serve per adattare una linea di produzione di bevande energetiche alla domanda globale
- Come funziona un sistema di trattamento dell'acqua in una linea di produzione di bevande?
Lasciami un messaggio