- Casa
- Chi siamo
- Prodotti
- Casi
- Applicazione
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci
Italiano
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
In che modo uno sterilizzatore UHT a spirale supporta la lavorazione sicura e scalabile degli alimenti liquidi?
Estratto dell'articolo
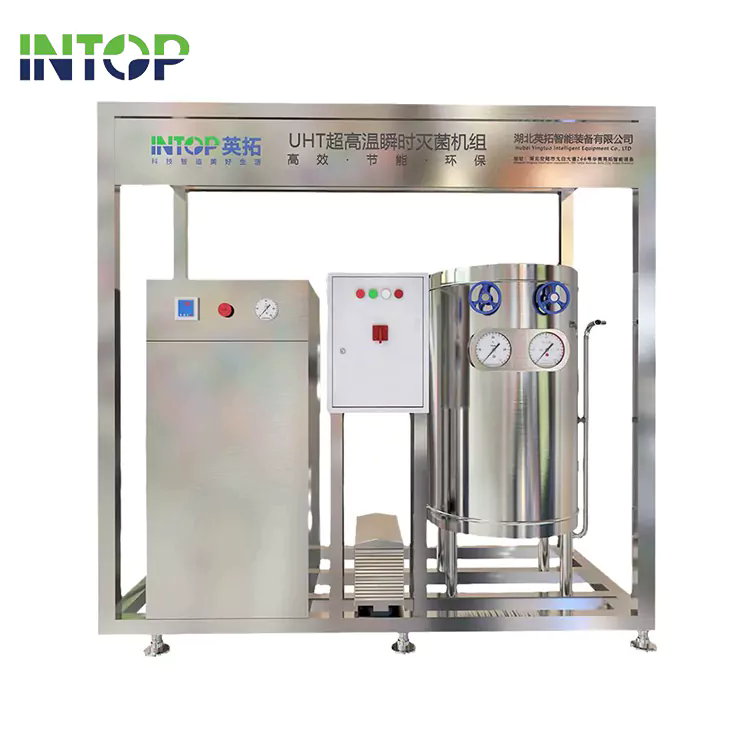
A Sterilizzatore UHT a spiraleè un sistema di trattamento termico critico progettato per la sterilizzazione continua di prodotti alimentari liquidi e semiliquidi. Applicando un trattamento a temperatura ultraelevata all'interno di una struttura di tubi a spirale progettata con precisione, questa apparecchiatura ottiene l'inattivazione microbica mantenendo la stabilità del prodotto per una durata di conservazione prolungata. Questo articolo si concentra sul funzionamento di uno sterilizzatore UHT a spirale, su come i suoi parametri tecnici influenzano le prestazioni e su come viene applicato nelle moderne linee di produzione di alimenti e bevande. La discussione è strutturata in quattro sezioni principali, supportate da specifiche dettagliate, domande e risposte pratiche e riferimenti allineati al settore.
Sommario
- 1. Come funziona uno sterilizzatore UHT a bobina nelle linee di lavorazione continua?
- 2. In che modo i parametri tecnici definiscono le prestazioni di uno sterilizzatore UHT a bobina?
- 3. Come viene applicato uno sterilizzatore UHT a spirale nelle diverse categorie di alimenti liquidi?
- 4. Come si sta evolvendo la sterilizzazione UHT a spirale con i requisiti del settore?
1. Come funziona uno sterilizzatore UHT a bobina nelle linee di lavorazione continua?
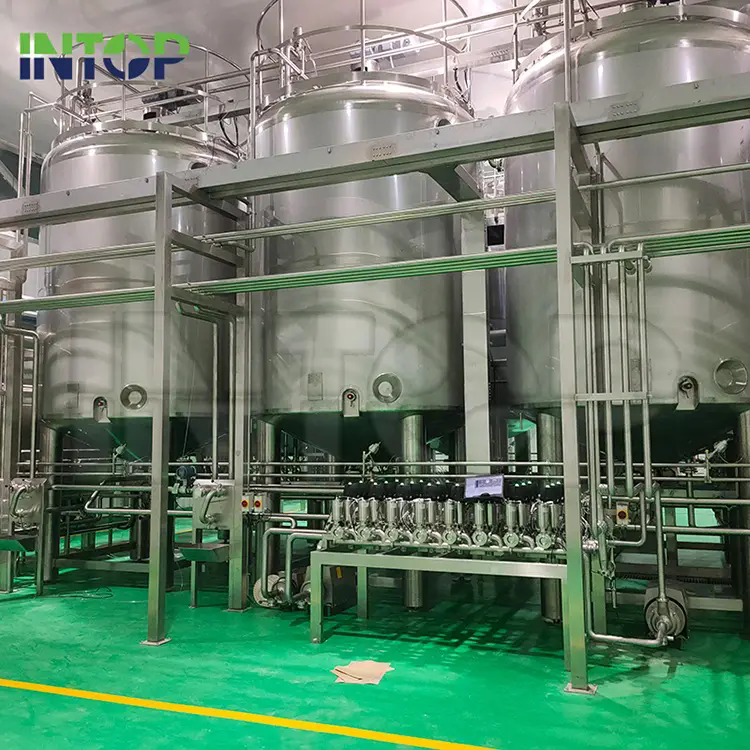
Uno sterilizzatore UHT a bobina è progettato per fornire un trattamento a temperatura ultraelevata attraverso un sistema di scambio di calore tubolare a flusso continuo. A differenza della sterilizzazione batch, questa configurazione consente ai prodotti alimentari liquidi di spostarsi attraverso un tubo a spirale in acciaio inossidabile dove le fasi di riscaldamento, mantenimento e raffreddamento sono controllate con precisione.
Il principio fondamentale si basa sul rapido trasferimento del calore. La geometria a spirale aumenta l'area superficiale mantenendo il flusso turbolento, migliorando l'efficienza termica e la distribuzione uniforme della temperatura. Il prodotto viene generalmente riscaldato a un intervallo di temperature adatto al trattamento UHT in pochi secondi, mantenuto per un tempo di permanenza definito e quindi raffreddato rapidamente per evitare il degrado della qualità.
Questo design è particolarmente adatto per prodotti ad alta viscosità o contenenti particelle, poiché il flusso continuo riduce il surriscaldamento localizzato e supporta risultati di sterilizzazione costanti. L'integrazione con sistemi di controllo automatizzati consente il monitoraggio in tempo reale di temperatura, pressione e portata, garantendo condizioni di lavorazione ripetibili.
2. In che modo i parametri tecnici definiscono le prestazioni di uno sterilizzatore UHT a bobina?
L'efficacia e la stabilità operativa di uno sterilizzatore UHT a bobina sono direttamente influenzate dalla sua configurazione tecnica. Questi parametri determinano il modo in cui il sistema gestisce i diversi tipi di prodotto, le richieste di produttività e i requisiti di igiene.
| Parametro | Gamma di specifiche tipiche | Significato operativo |
|---|---|---|
| Temperatura di lavorazione | 135°C – 150°C | Garantisce l'inattivazione microbica per la sterilità commerciale |
| Tempo di attesa | 2 – 10 secondi | Bilancia l'efficienza della sterilizzazione e l'integrità del prodotto |
| Materiale del tubo | Acciaio inossidabile AISI 316L | Fornisce resistenza alla corrosione e conformità per uso alimentare |
| Pressione del sistema | Fino a 10 bar | Previene l'ebollizione e mantiene condizioni di flusso stabili |
| Gamma di capacità | 500 – 20.000 l/h | Supporta sia la produzione su scala pilota che su scala industriale |
| Sistema di controllo | PLC con interfaccia HMI | Consente il monitoraggio automatizzato e la tracciabilità dei dati |
Ogni parametro viene selezionato in base alle caratteristiche del prodotto lavorato, come viscosità, dimensione delle particelle e sensibilità termica. La calibrazione accurata di questi valori supporta la conformità agli standard internazionali di sicurezza alimentare mantenendo l'efficienza operativa.
3. Come viene applicato uno sterilizzatore UHT a spirale nelle diverse categorie di alimenti liquidi?
Gli sterilizzatori UHT a bobina sono ampiamente utilizzati in molteplici segmenti dell'industria alimentare e delle bevande grazie alla loro adattabilità e capacità di trattamento continuo.
Nella lavorazione dei prodotti lattiero-caseari, vengono applicati al latte, alla panna e alle bevande aromatizzate a base di latte, dove una sterilizzazione costante è essenziale per la conservazione a temperatura ambiente. Nella produzione di bevande a base vegetale, il sistema gestisce bevande a base di soia, mandorle, avena e altre bevande alternative che richiedono un trattamento termico controllato per stabilizzare proteine ed emulsioni.
Il sistema viene utilizzato anche nella lavorazione di succhi e nettari, in particolare per formulazioni ad alto contenuto di polpa. La struttura del tubo a spirale consente il passaggio dei solidi sospesi senza sedimentazione, favorendo un trattamento uniforme. Nelle salse, nelle zuppe e nei prodotti nutrizionali liquidi, la capacità di gestire materiali a viscosità più elevata rende lo sterilizzatore UHT a spirale una soluzione pratica per la sterilizzazione continua.
Sterilizzatore UHT a spirale: domande e risposte comuni
D: In cosa differisce uno sterilizzatore UHT a spirale dai sistemi UHT a piastre?
R: Uno sterilizzatore UHT a spirale utilizza uno scambio termico tubolare con una configurazione a spirale, che è più adatta per prodotti viscosi o particolati, mentre i sistemi a piastre sono generalmente limitati a liquidi a bassa viscosità.
D: Come viene verificata la sicurezza del prodotto durante la lavorazione UHT?
R: La sicurezza viene verificata attraverso il monitoraggio continuo della temperatura e del tempo di mantenimento, supportato da sistemi di registrazione automatizzati che forniscono dati di processo tracciabili per i controlli di qualità.
D: In che modo il sistema supporta i requisiti di pulizia e igiene?
R: Gli sterilizzatori UHT a bobina sono progettati per operazioni CIP (Clean-in-Place), utilizzando cicli di pulizia automatizzati che rimuovono i residui senza smontare il sistema.
4. Come si sta evolvendo la sterilizzazione UHT a spirale con i requisiti del settore?
Lo sviluppo degli sterilizzatori UHT a bobina continua ad allinearsi con le tendenze più ampie del settore, tra cui l’efficienza energetica, la digitalizzazione e la produzione flessibile. I sistemi avanzati di recupero del calore sono sempre più integrati per ridurre il consumo di energia termica, mentre un isolamento migliorato riduce al minimo la perdita di calore.
Le piattaforme di controllo digitale ora consentono la manutenzione predittiva e la diagnostica remota, riducendo i tempi di inattività e migliorando l’affidabilità operativa. I progetti di sistemi modulari supportano la futura espansione della capacità senza una significativa ricostruzione della linea, il che è particolarmente rilevante per i produttori di alimenti e bevande in crescita.
Con l’evoluzione dei quadri normativi e l’aumento della domanda da parte dei consumatori di prodotti stabili a scaffale, gli sterilizzatori UHT a bobina rimangono una tecnologia fondamentale per la lavorazione di alimenti liquidi scalabile e conforme.
Conclusione e prospettiva del marchio
Nel contesto della lavorazione globale di alimenti liquidi, gli sterilizzatori UHT a bobina rappresentano una soluzione matura e adattabile per la sterilizzazione continua.Intopsi concentra sulla fornitura di sistemi progettati con controllo termico preciso, design igienico e affidabilità industriale per soddisfare diverse esigenze di lavorazione.
Per le organizzazioni che cercano consulenza tecnica dettagliata, personalizzazione del sistema o supporto a livello di progetto relativo alla sterilizzazione UHT della bobina, la comunicazione diretta con Intop fornisce l'accesso a competenze specifiche per l'applicazione.
Contattaci
Per ulteriori informazioni sulle soluzioni di sterilizzazione UHT a bobina, sulle specifiche tecniche o sul supporto per l'integrazione, si prega di contattarecontattare Intopper discutere gli obiettivi del trattamento e i requisiti operativi.
Notizie correlate
- I progressi tecnologici degli sterilizzatori UHT tubolari supportano la crescita della lavorazione asettica delle bevande
- Cosa rende una linea di produzione di succo di fragola efficiente, sicura e pronta per la scala commerciale?
- Linea di produzione di acqua in bottiglia: 10 fattori prima dell'investimento
- Come costruire una linea di produzione di succhi che gestisca più tipi di frutta
- Cosa serve per adattare una linea di produzione di bevande energetiche alla domanda globale
- Come funziona un sistema di trattamento dell'acqua in una linea di produzione di bevande?
Lasciami un messaggio